

Kövessen minket
Válassza a DEIF-t a
teljesítmény és az esztétika tökéletes ötvözetéért.
 Szerezzen ingyenes mintát
A tömör fának természetes mozgási hajlama van. A relatív páratartalom minden változása a rostok megduzzadását vagy zsugorodását okozza, és minél szélesebb a deszka, annál nagyobb a halmozott mozgás a felületén. Egy 220 mm széles tömör deszka több milliméterrel kitágulhat és összehúzódhat az évszakokon keresztül, ami elegendő ahhoz, hogy rések nyíljanak az illesztéseknél, bepattanjanak a szélek vagy megrepedjenek a felület. Ez az oka annak, hogy a legszélesebb tömör deszkákat hagyományosan keskeny sávként építik be, vagy ezért olyan nagyon stabil belső feltételeket igényelnek, amelyeket a legtöbb modern épület egyszerűen nem tud biztosítani.
Egy megtervezett mag megváltoztatja ezt az egyenletet. Ha egyetlen vastag tömör fadarabot keresztben laminált alapra cserélünk, a padló belsőleg elnyeli a nedvesség által hajtott mozgást, ahelyett, hogy a felületre fordítaná. Az eredmény egy olyan deszka, amely 180 mm-es, 220 mm-es, 260 mm-es vagy akár 300 mm-es vastagságban is gyártható, és továbbra is megtartja geometriáját a szezonális páratartalom-ingadozásokkal. A nagy lakóépületeken, szállodai folyosókon vagy nyitott kereskedelmi szinteken dolgozó tervezők számára ez a különbség az egy évtizede folyamatosnak látszó és néhány szezonon belüli csere között.
Az alábbi részek a szerkezeti logikát, a felületi technológiát, a formátum előnyeit, a gyártásvezérlőket és a testreszabási lehetőségeket vizsgálják, amelyek meghatározzák a modern kort. széles deszka tervezett fapadló . A hangsúly a műszaki és gyakorlatias, és a vásárlókat, a specifikációkat végzőket és az importőröket célozza meg, akiknek a teljesítmény alapján kell értékelniük a terméket, nem pedig a marketing nyelvezetét.
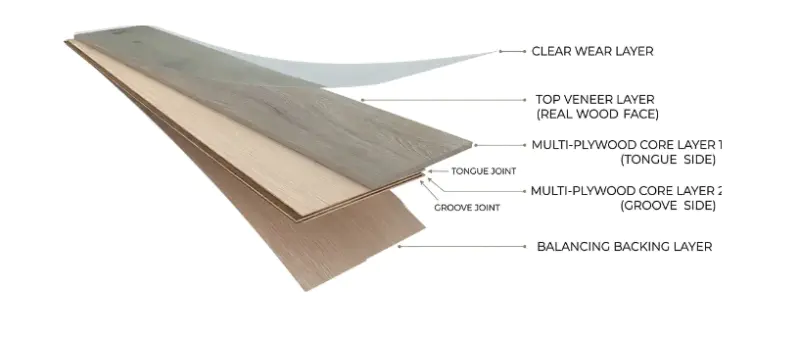
A tervezett deszka stabilitása a rétegek elrendezéséből adódik, nem pedig egyetlen réteg vastagságából. Egy tipikus konstrukció egy dekoratív keményfa furnért helyez egy többrétegű hordozóra, ahol a szomszédos rétegek egymásra merőlegesen helyezkednek el. Ez a keresztrétegű elrendezés az a mechanizmus, amely szabályozza a mozgást.
A fa elsősorban a szálirány mentén tágul és zsugorodik, nem pedig azon keresztül. Amikor egy, a deszka hosszában orientált réteg megpróbál kitágulni, az alatta lévő, a szélességben elhelyezkedő réteg ellenáll ennek a mozgásnak. Az ellentétes erők a panelléptékben kioltják egymást, így a kész deszka méretstabil marad akkor is, ha az egyes rétegek reagálnak a nedvességre. Ez az oka annak, hogy egy 3 rétegű vagy 7 rétegű tervezett deszkát nagy formátumban lehet előállítani anélkül, hogy az azonos szélességű tömör deszkát érintené a köpölyözés és rések.
| Attribútum | 3 rétegű felépítés | 7 rétegű felépítés |
|---|---|---|
| Magrétegek | 3 | 7 |
| Tipikus teljes vastagság | 12-15 mm | 15-21 mm |
| Méretstabilitás | Magas | Nagyon magas |
| Alkalmas padlófűtésre | Jó | Kiváló |
| A legalkalmasabb | Lakó, kiskereskedelmi | Nagy formátumú, nehéz reklám, vendéglátás |
| Felújítási lehetőség | 1-2 alkalommal | 2-3 alkalommal |
A 3-rétegű és a 7-rétegű mag közötti választás nem abszolút értelemben a minőségről szól. Arról van szó, hogy a magot a formátumhoz és a szolgáltatási feltételekhez igazítsuk. A 7 rétegű mag több felületen osztja el a belső feszültséget, ezért ez az előnyben részesített hordozó a 220 mm-nél szélesebb deszkákhoz és a padlófűtés feletti telepítésekhez, ahol a hőmérséklet-ciklus további dimenziót ad a mozgásnak.
Ellenőrzött tesztkörnyezetben egy jól megtervezett deszka stabil maradhat nagyjából 35-75 százalékos relatív páratartalom tartományban. Ez a termékcsalád a fűtött és légkondicionált belső terek túlnyomó többségét lefedi. Ezen a tartományon kívül minden fatermék előbb-utóbb reagál, de a keresztrétegű szerkezet késlelteti és csökkenti a látható hatást. A gyakorlati eredmény az, hogy egy normál épületben elhelyezett széles deszkapadló nem fejleszti ki azokat a szezonális hézagokat, amelyeket egy azonos szélességű tömör padló mutatna.
A széles deszkapadló felülete viszi a kopást, a fényt és a tisztítószereket. A túl vékony felületi rendszer a közlekedési pontokon átkopik; a túl törékeny a deszka mozgása közben megreped; a túl puha felületen karcolások láthatók a szemcséktől és a bútoroktól. A bevonatrendszernek ezért egyensúlyban kell lennie a keménységgel, a rugalmassággal és a tisztasággal.
A rendszerben minden rétegnek van egy funkciója. Az alaprétegek a furnérhoz tapadnak és rugalmasságot biztosítanak. A közbenső rétegek vastagságot és keménységet építenek. A felső rétegek szabályozzák a fényességet, a felületi feszültséget és a háztartási vegyszerekkel szembeni ellenállást. A kikeményedés ultraibolya fénnyel történik a rétegek között, ami lehetővé teszi a gyártó számára, hogy szabályozza a térhálósodás mértékét, és elkerülje az oldószer alapú bevonatokhoz kapcsolódó hosszú száradási időt.
A bevonaton kívül a felület mechanikusan vagy termikusan kezelhető, hogy megváltoztassa megjelenését és tapintását. A kefével megnyílik a lágyabb szemcsék, és finom textúrát hoz létre. A kézi kaparás szabálytalan, kézműves felületi eltéréseket eredményez. A füstölés ellenőrzött reakció révén sötétíti a fát, nem pedig pigmentet, így a szín mélyebbre fut, mint egy felületi folt. Ezeket a kezeléseket bevonatolás előtt alkalmazzák, és kompatibilisek a 7 rétegű UV rendszerrel.
A szélesség nem csak esztétikai döntés. Megváltoztatja a padló vizuális teljesítményét, beépítési módját és a körülötte lévő helyiséggel való kölcsönhatást.
Egy 180 mm-es deszka és egy 260 mm-es deszka ugyanazt az alapterületet fedi le, eltérő számú illesztéssel. A kevesebb hézag kevesebb megszakítást jelent a szemcsemintázatban, és erősebben érzékeli az egységes felületet. Nagy helyiségekben ez a hatás kifejezett: a padló egy mezőként jelenik meg, nem pedig keskeny csíkok gyűjteményeként. A nyitott terű lakóterek, szállodai előcsarnokok és a kiskereskedelmi emeletek esetében ez a vizuális folytonosság gyakran az elsődleges oka a széles formátum kiválasztásának.
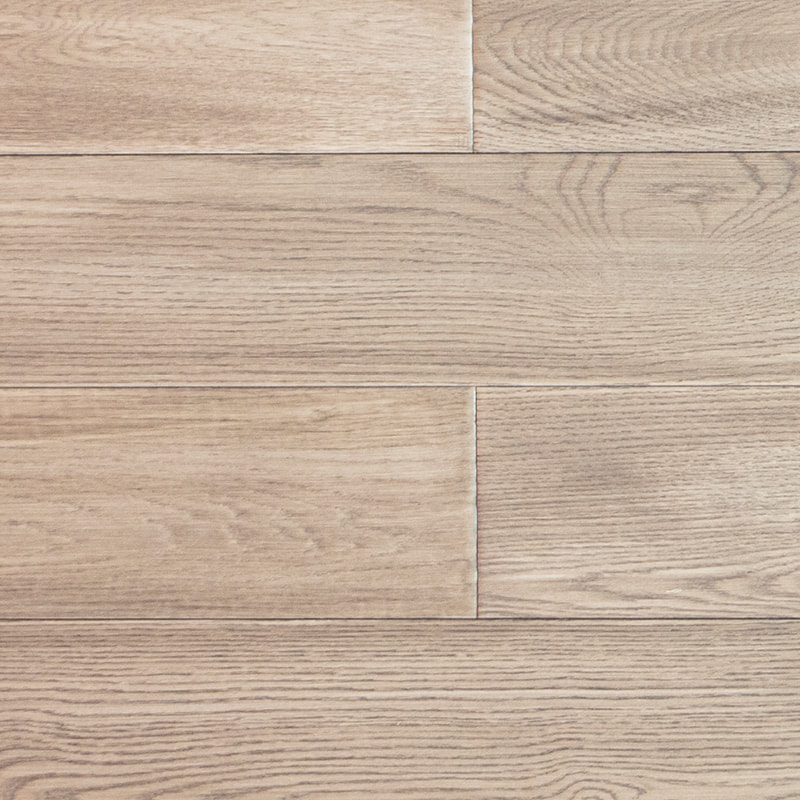
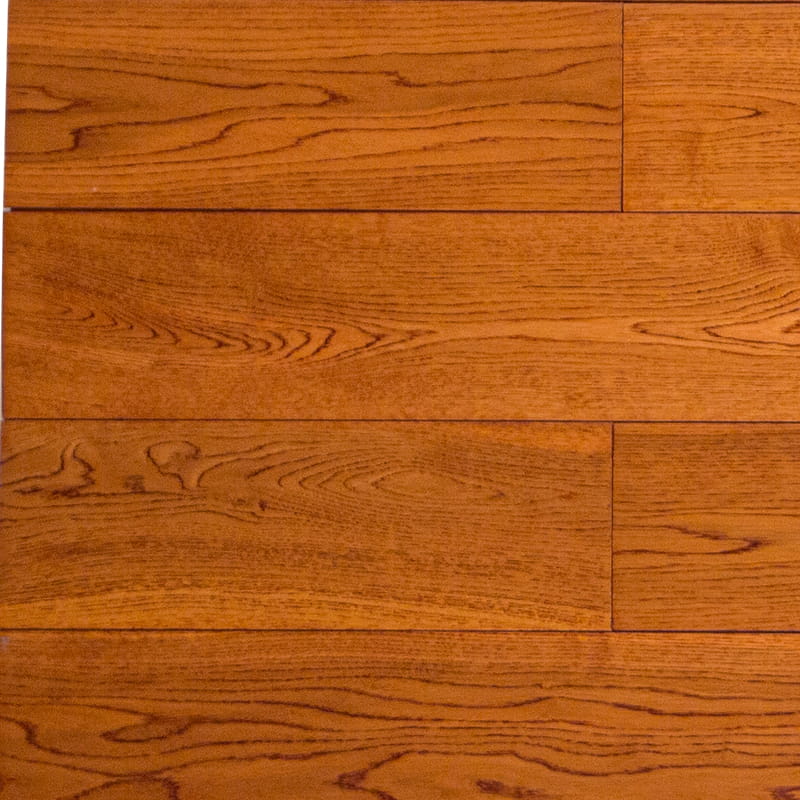
A széles deszkák a felületek szélesebb választékát teszik lehetővé anélkül, hogy elfoglaltnak tűnnének. A halvány tónusú, széles szálcsiszolt deszka minimalista belső teret hordozhat; egy kézzel karcolt, mély tónusú széles deszka egy hagyományosabb vagy vendéglátó rendszert rögzíthet. Mivel a formátum nagy, a deszkák közötti színeltérés inkább tervezési jellemzővé válik, mintsem elvonóvá, feltéve, hogy az osztályozást szabályozzák.
A széles deszkák egységenként nagyobb területet fednek le, így a kezelt darabok száma és a zárt illesztések száma alacsonyabb, mint a keskeny szalagoknál. Ha a deszkát egy kattintási zárrendszerrel profilozzák, a telepítéshez nincs szükség ragasztóanyagra a pályán, ami csökkenti a munkaidőt és lehetővé teszi a padlón hamarabb járni. A szorosabb illesztések csökkentik azon rések számát is, ahol a por és a kiömlött anyagok összegyűlhetnek.
| Deszka szélessége | Relatív ízületi sűrűség | Tipikus alkalmazás |
|---|---|---|
| 120-150 mm | Magas | Hagyományos lakóház |
| 180-200 mm | Közepes | Modern lakó, kiskereskedelmi |
| 220-260 mm | Alacsony | Nagy lakóház, vendéglátás |
| 280-300 mm | Nagyon alacsony | Jellemzők padlók, kereskedelmi előcsarnokok |
A széles deszka kevésbé tűri a gyártási eltéréseket, mint a keskeny. A rétegvastagság vagy nedvességtartalom kis eltérése, amely egy 120 mm-es deszkán láthatatlan lenne, egy 260 mm-es felületen látható koronává vagy csészévé válhat. A gyártásellenőrzés ezért fontosabb a szélesség növekedésével.
A furnért, a magrétegeket és a hátlapot összeszerelés előtt kondicionálják a kívánt nedvességtartalomra. Ha a rétegeket különböző nedvességszinteken állítjuk össze, akkor a kész deszka kiegyenlítés közben elmozdul, és a mozgás torzulásként jelenik meg. Az inline nedvességmérés a ragasztási szakaszban praktikus módja annak, hogy ezt préselés előtt felfogjuk.
A keresztirányú orientáció csak akkor működik, ha a rétegek valóban a kívánt szögben vannak igazítva. Az automatizált felrakás és az ellenőrzött présnyomás tartja a rétegeket síkban és a szemcseirányok helyességét. Préselés után a panelek akklimatizálódnak a profilozás előtt, ami lehetővé teszi a maradék feszültség leülepedését és csökkenti a megmunkálás utáni elmozdulás esélyét.
A hornyos vagy pattintós profilt szűk tűréssel kell vágni egy széles deszka teljes hosszában. Ha a profil változik, az illesztések nem záródnak egyenletesen, és a padlón hézagok vagy ajkak jelennek meg. A rendszeres szerszám-ellenőrzéssel végzett CNC-profilozás konzisztensen tartja a fugák geometriáját a gyártás során.
A szabványos termékcsaládok általános szélességeket és felületeket fednek le, de sok projekt a formátum, a felület és a csomagolás meghatározott kombinációját igényli. A gyártási szakaszban testreszabható gyártó nagyobb ellenőrzést biztosít az importőröknek és a márkatulajdonosoknak kínálatuk felett.
A forgalmazók és a márkatulajdonosok számára az OEM-gyártás magában foglalja a deszkát, valamint a márkát hordozó csomagolást és címkézést. Ez magában foglalja az egyedi kartondoboz kialakítását, a nyomtatott telepítési utasításokat és a terméken található saját márkajelzést. A gyártó a vevő specifikációi szerint gyárt, a vevő pedig szabályozza a piaci pozíciót.
A nemzetközi vásárlóknak éppúgy szükségük van a dokumentációra, mint a termékre. Gyakran igényelnek olyan tanúsítványokat, mint a CE, FSC és CARB, amelyek a szerkezeti teljesítményre, a felelős beszerzésre és a formaldehid kibocsátási határértékekre vonatkoznak. Az ezekkel a tanúsítványokkal rendelkező és a megfelelő dokumentumokat kibocsátó szállító csökkenti a vámkésések és a projekt elutasításának kockázatát.
A normál gyártási átfutási idő a szokásos rendeléseknél általában 15-20 nap a specifikációk és a letét megerősítése után. Az egyedi színek vagy új profilok további mintavételi időt igényelhetnek. Sürgős projektek esetén a kapacitás és a rendelkezésre álló anyagok függvényében gyorsított gyártás is megoldható. A specifikáció befagyasztásának dátumának egyértelmű közlése a leghatékonyabb módja a projekt ütemtervének tartásának.
A széles deszka formátumok általában 180 mm-től kezdődnek, és 300 mm-ig vagy még tovább is terjednek, a mag felépítésétől függően. A 180 mm-től 260 mm-ig terjedő szélesség a legelterjedtebb a lakossági és vendéglátó-ipari projekteknél, míg a 280-300 mm-es szélességeket jellemző padlókhoz és nagy kereskedelmi terekhez használják.
Igen, ha a magot erre tervezték. A többrétegű, keresztre laminált mag elosztja a hő által kiváltott mozgást belülről, és kevésbé valószínű, hogy csésze vagy rés, mint egy tömör deszka. A 7 rétegű magot általában előnyben részesítik a padlófűtéshez, mert kiszámíthatóbban kezeli a hőmérséklet-ciklusokat. A telepítés során a fűtési rendszer gyártójának felfutási ütemtervét kell követnie.
A különbség a keresztre laminált magrétegek száma és a teljes vastagság. A 3 rétegű mag vékonyabb, könnyebb, és alkalmas a legtöbb lakossági és könnyű kereskedelmi padlóra. A 7 rétegű mag vastagabb, stabilabb a széles formátumok és a hőmérséklet-ingadozások mellett, és jobban megfelel a nehéz kereskedelmi használatra és a padlófűtésre.
Igen, feltéve, hogy a dekoratív furnér elég vastag. Egy tipikus utánfényezés kis mennyiségű felületi anyagot távolít el, így egy padló újrafényezésének száma a furnér vastagságától függ. A vastagabb furnérok két vagy három utánfényezési ciklust tesznek lehetővé a padló élettartama során.
Igen. Egyedi színegyeztetés, felületi textúra, szélesség, hosszúság, vastagság és csomagolás elérhető az OEM és saját márkás rendelésekhez. A szokásos folyamat egy fizikai minta jóváhagyása a teljes gyártás előtt, amely megerősíti a színt, a fényt és a textúrát a célspecifikációnak megfelelően.
A keresztrétegű mag ellensúlyozza a nedvesség által hajtott mozgást, így a deszka stabil marad a nagyjából 35-75 százalék közötti relatív páratartalom tartományban. A beltéri páratartalom ezen a tartományon belüli tartása támogatja bármely fapadló hosszú távú teljesítményét, legyen az akár mesterséges, akár tömör.
Fenntartható és környezetbarát
mérnöki fa megoldásokat és szolgáltatásokat nyújtunk ügyfeleinknek.
Válassza a DEIF-t a
teljesítmény és az esztétika tökéletes ötvözetéért.
